

Современные композитные материалы востребованы там, где необходимо совместить небольшую массу конструкции, высокую прочность и долговечность.
Однако характеристики готового изделия зависят не только от используемой смолы и армирующего наполнителя, но и от технологии формования.
Одним из эффективных методов изготовления крупногабаритных и ответственных деталей является вакуумная инфузия. На производственной площадке «ПМ-Композит» эта технология входит в перечень применяемых способов изготовления композитной продукции наряду с горячим прессованием, RTM, контактным формованием, пултрузией и полимербетонным литьём. Предприятие оснащено специализированными установками для вакуумной инфузии.
Что такое вакуумная инфузия
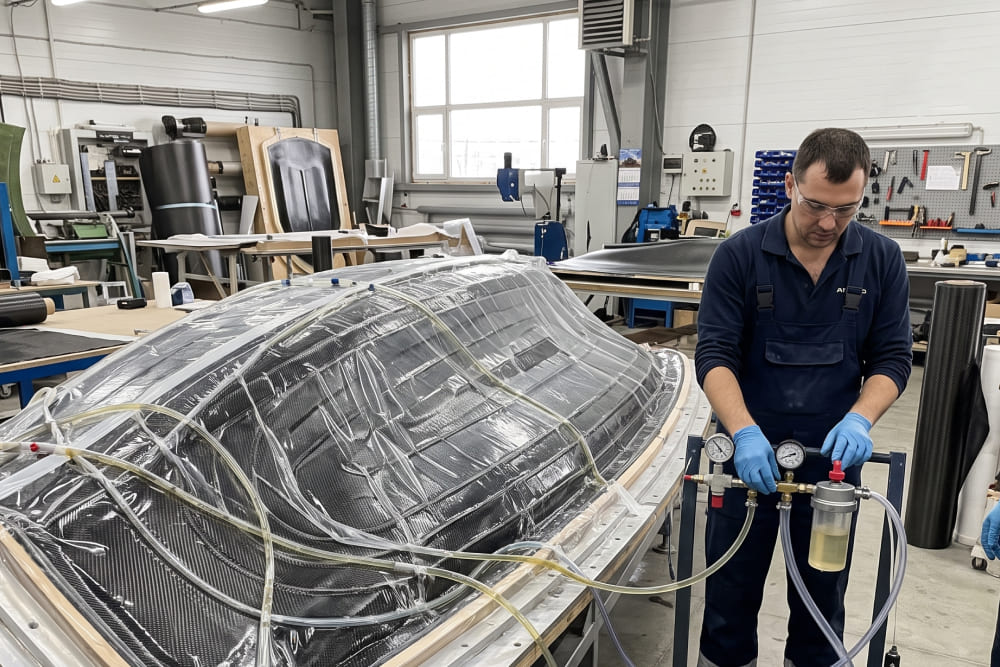
Вакуумная инфузия — это технология формования композита, при которой сухой армирующий материал предварительно укладывается в форму, герметично закрывается вакуумной плёнкой, после чего из рабочей зоны удаляется воздух.
Создаваемое разрежение обеспечивает движение жидкой полимерной смолы через слои армирующего материала. Смола постепенно пропитывает заготовку, после чего происходит её отверждение и формирование монолитной композитной детали.
На сайте «ПМ-Композит» принцип технологии описывается как пропитка композитного материала эпоксидной смолой в закрытом вакуумированном пространстве. Такая схема помогает обеспечить равномерную структуру и уменьшить количество воздушных включений.
Из чего состоит композит
Большинство изделий, изготовленных методом вакуумной инфузии, включает два основных компонента.
Армирующий материал отвечает преимущественно за механическую прочность и жёсткость. Это могут быть стеклянные, углеродные или другие волокнистые материалы.
Полимерная матрица связывает армирование в единую конструкцию, передаёт нагрузки между волокнами и защищает их от воздействия окружающей среды.
Задача технологического процесса заключается в том, чтобы добиться качественной и максимально равномерной пропитки армирующих слоёв смолой без лишнего воздуха и непропитанных участков.
Именно для этого применяется вакуум.
Как проходит процесс вакуумной инфузии
Технологический цикл включает несколько последовательных этапов.
Подготовка формы
Производство начинается с подготовки технологической оснастки. Рабочая поверхность должна соответствовать геометрии будущего изделия и быть подготовлена к последующему отделению детали.
Качество формы непосредственно влияет на геометрию и состояние поверхности готового изделия.
Укладка армирующих материалов
В форму последовательно помещаются слои армирующего материала в соответствии с проектной схемой.
Количество слоёв, их ориентация и тип армирования рассчитываются с учётом нагрузок, которые будет испытывать готовая конструкция.
Именно расположение волокон позволяет проектировать свойства композита: усиливать определённые направления, создавать локальные зоны повышенной жёсткости и одновременно не увеличивать массу всей детали без необходимости.
Размещение технологических материалов
Поверх армирующих слоёв размещаются вспомогательные материалы, необходимые для проведения инфузии. Они могут обеспечивать распределение смолы, отделение технологического пакета после отверждения и организацию вакуумных каналов.
После этого устанавливаются линии подачи связующего и отвода воздуха.
Герметизация
Заготовка закрывается специальной вакуумной плёнкой, края которой герметизируются.
Это один из наиболее ответственных этапов. Утечка воздуха способна нарушить стабильность вакуума и ухудшить качество пропитки.
Перед подачей смолы обычно контролируют герметичность сформированного пакета.
Создание вакуума
Из пространства под плёнкой удаляется воздух. Атмосферное давление прижимает технологический пакет к форме и уплотняет армирующие слои.
Одновременно создаются условия для последующего движения смолы через сухую заготовку.
Подача связующего
После достижения необходимых параметров открывается линия подачи смолы.
Под действием перепада давления связующее начинает перемещаться через армирующий материал и постепенно пропитывает весь объём заготовки.
На этом этапе особенно важно контролировать скорость и направление фронта смолы. Если процесс спроектирован неправильно, отдельные участки могут остаться недостаточно пропитанными.
Отверждение
После полного заполнения заготовки смолой начинается процесс полимеризации.
Композит превращается в жёсткую монолитную конструкцию. Режим отверждения зависит от используемой смолы и технологических требований конкретного изделия.
После завершения процесса деталь освобождается от вакуумной плёнки и вспомогательных материалов, снимается с формы и при необходимости проходит механическую и финишную обработку.
Почему вакуум улучшает качество композита
При ручном нанесении смолы между слоями армирования могут оставаться воздушные включения. Чем больше таких дефектов, тем менее однородным получается материал.
Вакуумная технология помогает удалить воздух из технологического пакета ещё до подачи связующего и способствует более равномерной пропитке армирующих слоёв. «ПМ-Композит» указывает уменьшение количества воздушных пузырей и повышение однородности структуры среди преимуществ применяемого процесса.
Это особенно важно при изготовлении конструкций, к которым предъявляются повышенные требования по механическим характеристикам.
Преимущество №1: высокая удельная прочность
Одна из главных причин применения композитов — возможность получить конструкцию с высоким соотношением прочности к массе.
В металлическом изделии повышение прочности часто связано с увеличением толщины и, соответственно, веса. В волокнистом композите необходимые характеристики можно получать благодаря армированию и рациональному расположению волокон.
Вакуумная инфузия способствует формированию плотной композитной структуры с контролируемым количеством связующего.
В результате технология подходит для изготовления деталей, где одновременно важны прочность и снижение массы. «ПМ-Композит» также выделяет эти характеристики изделий, выпускаемых методом вакуумной инфузии.
Преимущество №2: возможность изготовления крупных деталей
Для горячего прессования требуется массивная закрытая металлическая пресс-форма и оборудование, способное создавать значительное усилие.
При вакуумной инфузии давление формируется иначе, поэтому технология удобна для производства крупных оболочек, панелей и других габаритных элементов.
Можно создавать изделия большой площади без необходимости использовать пресс, соответствующий всей площади детали.
Именно поэтому инфузионные технологии востребованы в производстве больших композитных конструкций.
Преимущество №3: сложная геометрия изделий
Армирующие ткани и материалы можно выкладывать по поверхности формы, повторяя её геометрию.
Это позволяет изготавливать:
- панели сложной формы;
- кожухи;
- корпуса;
- облицовочные элементы;
- конструкционные оболочки;
- крупногабаритные детали;
- изделия с локальными усилениями.
При грамотном проектировании часть конструктивных элементов можно объединить в одной композитной детали, сокращая количество отдельных соединений и последующей сборки.
Преимущество №4: контролируемое количество смолы
Большое количество полимерной матрицы само по себе не делает композит прочнее.
Основную армирующую функцию в волокнистом композите выполняют волокна, поэтому важно добиться оптимального соотношения армирования и связующего.
При вакуумной инфузии смола поступает внутрь уже уплотнённой армирующей заготовки. Это позволяет лучше контролировать процесс пропитки по сравнению с полностью ручным нанесением связующего.
Результатом может стать более рациональная структура изделия без ненужного избытка смолы.
Преимущество №5: стабильность качества
Качество композитного изделия зависит от большого количества параметров: подготовки формы, схемы армирования, вязкости смолы, уровня вакуума, температурного режима и качества герметизации.
Если эти параметры контролируются и повторяются от цикла к циклу, технология обеспечивает стабильное производство изделий с заданными характеристиками.
На площадке «ПМ-Композит» вакуумная инфузия применяется с использованием специализированного оборудования, а предприятие также располагает собственной конструкторско-технологической службой и лабораторным комплексом для разработки рецептур, тестирования образцов и контроля производства.
Преимущество №6: снижение количества ручного нанесения смолы
При контактном формовании связующее наносится непосредственно в процессе укладки материала. Качество во многом зависит от аккуратности выполнения каждой операции.
При инфузии сначала формируется сухая армирующая заготовка, а затем смола поступает в неё через заранее организованную систему.
Такой подход позволяет лучше разделить этапы подготовки армирования и пропитки и сделать сам процесс поступления связующего более управляемым.
«ПМ-Композит» сообщает об автоматизации применяемого процесса вакуумной инфузии, что позволяет предприятию снижать влияние человеческого фактора и повышать стабильность производства.
Какие дефекты важно предотвращать
Несмотря на преимущества технологии, качественный результат требует точного соблюдения технологического процесса.
Основными проблемами могут стать недостаточная герметичность вакуумного пакета, слишком быстрое или неравномерное движение смолы, непропитанные участки армирования и неправильная схема размещения каналов.
Поэтому ещё до запуска производства необходимо определить:
- откуда будет поступать смола;
- где будут расположены вакуумные линии;
- как связующее распространится по всей площади;
- какое время потребуется для заполнения изделия;
- когда начнётся полимеризация материала.
Чем крупнее и сложнее деталь, тем важнее технологическая подготовка.
Вакуумная инфузия и контактное формование: в чём разница
Обе технологии могут использовать форму только с одной жёсткой рабочей поверхностью, однако принцип пропитки существенно различается.
При контактном формовании армирующий материал пропитывается смолой вручную.
При вакуумной инфузии сначала укладывается сухое армирование, затем создаётся герметичный вакуумный пакет, и только после этого смола втягивается в материал под воздействием разрежения.
Вакуумная технология требует более сложной подготовки, но позволяет лучше контролировать уплотнение армирующих материалов и процесс пропитки.
Поэтому выбор между методами зависит от геометрии, размеров изделия, требуемых характеристик, серийности и экономических параметров проекта.
Для каких изделий подходит вакуумная инфузия
Метод особенно интересен для средне- и крупногабаритных композитных конструкций, когда важны небольшой вес и высокие механические свойства.
Технология может использоваться при производстве различных панелей, корпусов, кожухов, элементов транспортной и промышленной техники, строительных конструкций и другой продукции.
На сайте «ПМ-Композит» изделия, получаемые методом вакуумной инфузии, характеризуются как прочные, лёгкие и долговечные; технология рассматривается в том числе для продукции, к которой предъявляются повышенные требования к массе и техническим характеристикам.
Почему проектирование особенно важно
Композит нельзя рассматривать как обычную замену металла «один к одному».
При проектировании необходимо учитывать направление волокон, количество армирующих слоёв, форму изделия, предполагаемые нагрузки, свойства связующего и технологию формования.
Поэтому работа над новым изделием начинается задолго до самой инфузии.
Конструкторско-технологическая служба «ПМ-Композит» занимается разработкой технических заданий, трёхмерных моделей и прототипов, проведением испытаний и подготовкой документации для серийного изготовления. На предприятии также используется лабораторный комплекс для разработки рецептур, испытания образцов и технологического контроля.
Когда стоит выбрать вакуумную инфузию
Технологию целесообразно рассматривать, если необходимо получить:
- лёгкое и прочное изделие;
- крупногабаритную композитную конструкцию;
- деталь сложной геометрии;
- равномерно пропитанное армирование;
- конструкцию с локальным усилением;
- высокое отношение прочности к собственной массе.
При этом окончательный выбор технологии должен выполняться после анализа конструкции и планируемого объёма производства. Для массовых небольших деталей выгоднее может оказаться горячее прессование, для изделий определённой геометрии — RTM, пултрузия или другие способы переработки композитов.
«ПМ-Композит» располагает несколькими производственными технологиями, что позволяет выбирать метод с учётом конкретной задачи, а не адаптировать каждое изделие под один способ формования.
Итог
Вакуумная инфузия — современная технология изготовления композитных изделий, при которой полимерная смола под действием разрежения пропитывает заранее подготовленную армирующую заготовку.
Главные преимущества метода — возможность создавать прочные и одновременно лёгкие конструкции, получать равномерную пропитку армирования, уменьшать количество воздушных включений и производить крупные детали сложной формы.
Однако свойства готового изделия определяются не одним лишь вакуумом. Важны правильно выбранные материалы, схема армирования, конструкция детали, параметры инфузии и последующее отверждение.
Именно поэтому производство композитов требует комплексного подхода — от инженерного проектирования и подбора материала до изготовления прототипа, испытаний и запуска продукции в серию. Производственная и конструкторско-технологическая база «ПМ-Композит» позволяет выполнять эти этапы в рамках комплексной разработки композитных изделий.

